Czym różni się cięcie stali konstrukcyjnej od nierdzewnej?
Choć stal konstrukcyjna i stal nierdzewna wyglądają podobnie, ich właściwości podczas cięcia różnią się diametralnie. Stal konstrukcyjna jest miększa, bardziej przewodząca ciepło i łatwiejsza w obróbce, natomiast stal nierdzewna cechuje się większą twardością, niskim przewodnictwem cieplnym oraz skłonnością do przegrzewania. Z tego powodu dobór narzędzi – pił i frezów – musi być precyzyjnie dopasowany do konkretnego materiału.
1. Dlaczego te dwa materiały tnie się inaczej?
2. Różnice materiałowe, które wpływają na cięcie
- Stal konstrukcyjna (S235, S355) jest bardziej miękka i chłonie ciepło szybciej – trudniej ją przegrzać.
- Stal nierdzewna (AISI 304/316) ma bardzo niskie przewodnictwo cieplne – lokalnie szybko się nagrzewa.
- Nierdzewka jest bardziej „lepka” – ma tendencję do przyklejania się do narzędzia.
- Stal konstrukcyjna lepiej znosi wysokie posuwy i agresywne cięcia.
- Stal nierdzewna wymaga mniejszego posuwu i narzędzi dedykowanych do chłodnej pracy.
3. Zachowanie materiału podczas cięcia
- **Stal konstrukcyjna** – wiór łamie się łatwo, narzędzie pracuje stabilnie, ryzyko przebarwień jest minimalne.
• **Stal nierdzewna** – wiór jest ciągliwy, materiał szybko się nagrzewa, a każde przegrzanie powoduje powstawanie tlenków i utratę właściwości antykorozyjnych.
4. Dobór pił i frezów – kluczowe różnice
| Zastosowanie | Stal konstrukcyjna | Stal nierdzewna | Uwagi | |
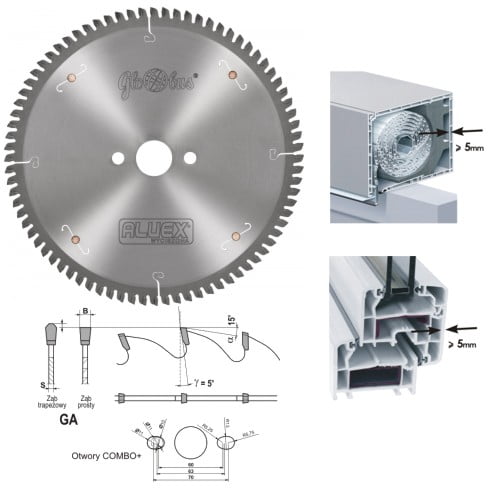
| Piły tarczowe | Geometria ATB/FT, GC, 2GC, ząb dodatni | Geometria TCG, GC, , ząb neutralny lub dodatni | Nierdzewka wymaga stabilniejszej pracy | |
| Frezy VHM | Standardowe węgliki | Węgliki drobnoziarniste + powłoka CrN/TiAlN | U nierdzewki powłoka jest obowiązkowa | |
| Prędkość skrawania | Wyższa | Niższa (o 20–40%) | Dla uniknięcia przegrzania | |
| Posuw | Średni-wysoki | Niski-średni | Wiór musi być mały, ale chłodny |
5. Chłodzenie i parametry pracy
- **Stal konstrukcyjna:** pracuje dobrze bez chłodzenia, toleruje wyższą temperaturę ostrza.
• **Stal nierdzewna:** wymaga chłodzenia mgłą olejową lub emulsyjną; brak chłodzenia powoduje natychmiastowe przebarwienia i stępienie narzędzia.
6. Najczęstsze błędy przy cięciu nierdzewki
- Zbyt wysoka prędkość – szybkie przegrzanie.
- Użycie piły do stali konstrukcyjnej – nierdzewka „ciągnie się” i zapycha zęby.
- Praca bez chłodzenia – błyskawiczne zużycie piły.
- Zbyt duży posuw – ryzyko drgań i wykruszeń.
7. Jak dobierać narzędzie do zadania?
- **Do stali konstrukcyjnej:** piły z dodatnim kątem, frezy uniwersalne, wysoka prędkość.
• **Do nierdzewki:** piły TCG, frezy powlekane, niska prędkość + chłodzenie.
• **Do profili cienkościennych:** duża liczba zębów, mały posuw.
• **Do stali grubej:** mniejsza liczba zębów, większy posuw cięcia.
8. Gdzie kupić profesjonalne piły i frezy?
Zobacz pełną ofertę pił tarczowych i frezów do aluminium i stali w sklepie OL‑JU: https://narzedziadlaprofesjonalistow.eu/sklep/#pily-i-frezy-do-aluminium-i-stali.
Dobór właściwego narzędzia skróci czas obróbki i przedłuży jego żywotność.
Stal konstrukcyjna i stal nierdzewna zachowują się podczas cięcia zupełnie inaczej. Różnice w przewodnictwie cieplnym, twardości i plastyczności mają ogromny wpływ na dobór narzędzi i parametrów pracy. Kluczem jest chłodna praca, dedykowana geometria zębów i odpowiedni posuw.
Powiązane kategorie
Polecane produkty
Czytaj także
Czym różni się szlifowanie stali nierdzewnej od węglowej?
1. Dlaczego te dwa rodzaje stali wymagają innego podejścia? Choć stal nierdzewna i stal węglowa są obrabiane podobnymi narzędziami, w praktyce ich szlifowanie przebiega zupełnie inaczej. Różnice w składzie chemicznym, przewodnictwie…
Jakie noże do twardego drewna, a jakie do miękkiego?
1. Dlaczego rodzaj drewna ma znaczenie? Różne gatunki drewna stawiają ostrzom inne wymagania. Miękkie drewno jest łatwiejsze w obróbce, ale często zawiera żywice, natomiast twarde drewno szybciej zużywa ostrza. Dlatego właściwy dobór noży…
Rodzaje klejów do drewna – charakterystyka i zastosowanie
Dlaczego dobór kleju do drewna ma kluczowe znaczenie? Klej do drewna pełni dziś znacznie większą rolę niż tylko łączenie elementów. Odpowiednio dobrany wpływa na trwałość mebla, odporność na wilgoć, estetykę połączenia oraz tempo pracy. W…